
টেক্সটাইল টেস্টিং ল্যাবে ISO 105 X12 একটি জনপ্রিয় পরীক্ষা। গ্রাহকদের নির্দিষ্ট টেস্টিং প্রোটোকল ও প্রয়োজনীয়তা থাকে, সেইসাথে কাপড়ের বিভিন্ন বৈশিষ্ট্যের জন্য পাস এবং ফেলের মানদণ্ডও থাকে। আপনি যদি কোনো টেক্সটাইল ল্যাবের টেকনিশিয়ান হন, তবে ঘর্ষণে রঙের স্থায়িত্ব (Color Fastness to Rubbing) পরীক্ষার ISO 105 X12 পদ্ধতির উপর আলোকপাতকারী এই নিবন্ধটি আপনার জন্য সহায়ক হতে পারে।
আধুনিক টেক্সটাইল টেস্টিং ল্যাবরেটরিতে, ঘর্ষণ শক্তির অধীনে পৃষ্ঠের রঞ্জক আনুগত্য মূল্যায়নের জন্য ISO 105 X12 একটি প্রমিত মানদণ্ড হিসাবে ব্যবহৃত হয়। এই পরীক্ষা পদ্ধতির সাহায্যে, আমরা রঞ্জন, মুদ্রণ এবং সমাপ্তি প্রক্রিয়াগুলির সময় প্রক্রিয়াগুলি অপ্টিমাইজ করতে পারি, বিশ্বব্যাপী ফলাফলের পুনরুৎপাদনযোগ্যতা নিশ্চিত করতে পারি। যে ব্যক্তি এই পদ্ধতিটি বুঝতে পারেন তিনি রঞ্জক-ফাইবার বন্ধনের সমস্যাগুলি নির্ণয় করতে পারেন, নিরাময়ের পরামিতিগুলি অপ্টিমাইজ করতে পারেন এবং গ্রাহক রঞ্জককে নিম্নমানের ক্রকিং গ্রেডে প্রত্যাখ্যান রোধ করতে পারেন।
রঙের দৃঢ়তা পরীক্ষা কেন গুরুত্বপূর্ণ
তোয়ালে, বিছানাপত্র, পোশাক এবং পোশাক সহ টেক্সটাইল উপকরণের জন্য রঙের দৃঢ়তা একটি অত্যন্ত গুরুত্বপূর্ণ বিষয়। যেকোনো রঞ্জিত বা মুদ্রিত জিনিসের রঙ যথেষ্ট শক্তিশালী হতে হবে যাতে কাপড়ের পৃষ্ঠ থেকে অন্য উপাদানে স্থানান্তরিত না হয়। সর্বোত্তম রঙের দৃঢ়তা অর্জনের জন্য, রঞ্জক বা রঙ্গকগুলির একটি বিশেষ নির্বাচন প্রয়োজন। এটি নিশ্চিত করে যে রঙগুলি প্রাণবন্ত থাকে এবং বিবর্ণ বা রক্তপাত না হয়, টেক্সটাইল পণ্যের গুণমান এবং স্থায়িত্ব বজায় রাখে। টেক্সটাইল শিল্পে রঙের দৃঢ়তার উচ্চ মান পূরণের জন্য উপকরণের সঠিক পরীক্ষা এবং নির্বাচন অপরিহার্য। টেক্সটাইলে ক্রকিং বা ঘষা একটি সাধারণ সমস্যা।
কারিগরি দৃষ্টিকোণ থেকে, রঙের দৃঢ়তা ফাইবার ম্যাট্রিক্সের মধ্যে রঞ্জক অণুগুলিতে রাসায়নিক স্থিরকরণের দক্ষতাকে প্রতিনিধিত্ব করে। প্রতিক্রিয়াশীল রঞ্জক তুলো তন্তুগুলির সাথে একটি সমযোজী বন্ধন তৈরি করে এবং বিচ্ছুরিত রঞ্জকগুলি পলিয়েস্টারের নিরাকার অঞ্চলে ছড়িয়ে পড়ে।
ঘষা রঙের দৃঢ়তা কি?
ঘষার জন্য রঙের দৃঢ়তা বলতে বোঝায় যখন কাপড় ঘর্ষণ বা ঘষার মাধ্যমে অন্য পৃষ্ঠের সাথে স্পর্শ করে বা সংস্পর্শে আসে, যদি কাপড়টি অন্য পৃষ্ঠে রঙ ঝরে পড়ে বা স্ব-দাগ হয়ে যায়, তাহলে আমাদের ঘষার জন্য রঙের দৃঢ়তার হার পরীক্ষা করতে হবে। এটি ক্রোকিং-এর জন্য রঙের দৃঢ়তা নামেও পরিচিত।
ঘষার দুটি সাধারণ পদ্ধতি রয়েছে। একটি হল আমেরিকান (AATCC 8) পদ্ধতি, এবং অন্যটি হল ISO পদ্ধতি। এই নিবন্ধটি ঘষার ISO মান সম্পর্কে: ISO 105 X12।
ঘষার দৃঢ়তা পরীক্ষা ঘর্ষণের চাপ অনুকরণ করে, যা কাপড় পরিধান, ধোয়া বা পরিচালনার সময় মুখোমুখি হয়। প্রসারিত প্রান্ত, উচ্চ লোমশ এবং রুক্ষ জমিনযুক্ত তন্তু, যেমন খোলা-প্রান্তের সুতির সুতা বা ভিসকসের মতো পুনরুত্পাদিত সেলুলোজ, বর্ধিত পৃষ্ঠের ভগ্নাংশ ক্ষেত্রফল এবং রঞ্জক স্থানান্তরের সম্ভাবনার কারণে কম ঘষার দৃঢ়তা প্রদর্শন করে।
ঘষার জন্য রঙের দৃঢ়তার জন্য ISO মান কী?
ISO (ইন্টারন্যাশনাল অর্গানাইজেশন ফর স্ট্যান্ডার্ডাইজেশন) বিভিন্ন রঙের দৃঢ়তা পরীক্ষা করার জন্য একাধিক মানদণ্ড তৈরি করে, যেমন ধোয়ার সময় রঙের দৃঢ়তা, জলের সময় রঙের দৃঢ়তা, ঘাম, আলোর সময় রঙের দৃঢ়তা এবং আরও অনেক কিছু। ISO 105 X12 থেকে ঘষা পরীক্ষার জন্য, এতে ঘষার ক্রিয়া, প্রয়োগ করা চাপ এবং স্ট্যান্ডার্ড ফ্যাব্রিকে স্থানান্তরিত রঙের মূল্যায়ন অন্তর্ভুক্ত থাকে।
ISO 105 X12 অপারেটর পক্ষপাত কমাতে নিয়ন্ত্রিত পরীক্ষার অবস্থার উপর জোর দেয়। বিশ্বব্যাপী তুলনামূলকতা বজায় রাখার জন্য চাপ (9 ± 0.1 N), ঘষা ট্র্যাকের দৈর্ঘ্য (104 মিমি) এবং চক্র গণনার মতো বিভিন্ন পরামিতি স্থির করা হয়। নির্ভুলতা অর্জনের জন্য ক্রক মিটারের ক্রমাঙ্কন এবং পরীক্ষার নমুনার 21 ± 2 °C এবং 65 ± 5% RH এর নীচে কন্ডিশনিং অত্যন্ত প্রয়োজনীয়।
ISO 105 X12 কি?
আন্তর্জাতিক পরীক্ষার পদ্ধতি ISO 105-X12 রঞ্জিত বা মুদ্রিত টেক্সটাইল পণ্য থেকে অন্যান্য উপকরণের পৃষ্ঠে, রঙিন, মুদ্রিত বা সাদা যাই হোক না কেন, রঙ স্থানান্তরের রেটিং মূল্যায়ন করার জন্য সঞ্চালিত হয়। এই পদ্ধতিটি আমাদের প্রক্রিয়াগুলি পুনরায় পরীক্ষা করার এবং ব্যবহৃত রঞ্জক রেসিপি বা সহায়কগুলিতে প্রয়োজনীয় সমন্বয় করার জন্য নির্দেশিকা প্রদান করে। ISO 105-X12 অনুসরণ করে, আমরা আরও ভাল রঙের দৃঢ়তা নিশ্চিত করতে পারি এবং টেক্সটাইল পণ্যের গুণমান এবং স্থায়িত্ব উন্নত করতে পারি, রঙ স্থানান্তরের ঝুঁকি হ্রাস করতে পারি এবং গ্রাহক সন্তুষ্টি বজায় রাখতে পারি। ISO 105-X12 হল এমন একটি পদ্ধতি যেখানে DaRong ক্রক মিটার এবং একটি সংলগ্ন রেফারেন্সড সাদা কাপড় ব্যবহার করে শুষ্ক এবং ভেজা উভয় পরীক্ষা করা হয়। ধূসর স্কেলের সাহায্যে রঙের দৃঢ়তা মূল্যায়ন করা হয়। এই পদ্ধতিটি কাপড়ের রঙের অন্যান্য উপকরণের উপর ঘষার প্রতিরোধ নির্ধারণ করতে সাহায্য করে, টেক্সটাইল পণ্যের গুণমান এবং স্থায়িত্ব নিশ্চিত করে। ISO 105 X12-তে ঘষার ক্রিয়া, প্রয়োগ করা চাপ এবং স্ট্যান্ডার্ড কাপড়ে স্থানান্তরিত রঙের মূল্যায়ন অন্তর্ভুক্ত রয়েছে।
শুষ্ক ঘষা রঞ্জক এবং রঞ্জক পদার্থের যান্ত্রিক স্থায়িত্ব মূল্যায়ন করে, অন্যদিকে ভেজা ঘষা রঞ্জক পদার্থের দ্রাব্যতা এবং রঙ স্থানান্তরের উপর আর্দ্রতার প্রভাব মূল্যায়ন করে। শুষ্ক এবং ভেজা উভয় অবস্থার বিশ্লেষণের কারণে, আমরা পৃষ্ঠের রঙের স্থায়িত্ব সম্পর্কে সম্পূর্ণ ধারণা পাই।
রঙিন দৃঢ়তা থেকে ঘষা পরীক্ষার উদ্দেশ্য
১. কাপড় থেকে রক্তপাত হবে না বা অন্য কাপড় বা পৃষ্ঠে রঙ স্থানান্তরিত হবে না।
2. ঘর্ষণ বা ঘর্ষণের কারণে কাপড় অতিরিক্ত বিবর্ণ হবে না।
৩. কাপড়ের কারণে সংলগ্ন উপাদানে দাগ বা বিবর্ণতা আসবে না।
এই পরীক্ষার ফলাফল গবেষণা ও উন্নয়ন এবং QA বিভাগগুলিকে পছন্দসই নিরাময় তাপমাত্রা, বাইন্ডার নির্বাচন এবং রঞ্জক স্থিরকরণ শতাংশ নির্ধারণে সহায়তা করে। এই পরীক্ষাটি স্টেন্টার শুকানোর সময় অপর্যাপ্ত সাবান, মাইগ্রেশন সনাক্ত করার জন্য ডায়াগনস্টিক টুল হিসাবে কাজ করে। ISO 105 X12 কেবল একটি মান নিয়ন্ত্রণ পরীক্ষা নয় বরং একটি প্রক্রিয়া-অপ্টিমাইজেশন সূচকও।
ISO 105 X12 এর জন্য টেক্সটাইল পরীক্ষার সরঞ্জাম এবং সরঞ্জাম
টেক্সটাইল ল্যাবরেটরিতে, IS0 105 x12 এর জন্য, আমাদের একটি স্বয়ংক্রিয় প্রয়োজন ঘষা দৃness়তা পরীক্ষক ঘষা আঙুলের উপর একটি নির্দিষ্ট ওজন (৯ ± ০.১ নিউটন) এবং পথের দৈর্ঘ্য ১০৪ মিমি। ঘষা আঙুলের ব্যাস ১৬ ± ০.৩ মিমি। প্রতি সেকেন্ডে ১০টি চক্র।
ISO 105 F09 দ্বারা সুপারিশকৃত ঘষা কাপড় (5×5 সেমি বর্গক্ষেত্র, 100% তুলা ব্লিচ করা)
গ্রে স্কেল ISO 105 A03 দ্বারা মূল্যায়নের জন্য, আলোক উৎস D – 65 সুপারিশ করা হয়।
- ঘষা কাপড়ের স্পেসিফিকেশন: ঘষা কাপড় অবশ্যই সুতি এবং আকারহীন হতে হবে, ফিনিশ ছাড়াই ব্লিচ করা হবে, ঘষা কাপড়ের আকার অবশ্যই 50 ± 2 মিমি বর্গক্ষেত্র হতে হবে।
- কন্ডিশনিং: চার ঘন্টা।
- নরম-পিঠের জলরোধী ঘষিয়া তুলিয়া ফেলিতে সক্ষম কাগজ বা স্টেইনলেস স্টিলের তারের ঝাঁঝরি যার ব্যাস ১ মিমি এবং জালের প্রস্থ প্রায় ২০ মিমি।
- ট্রাক ধরে (১০৪ ± ৩ মিমি লম্বা) ১০ বার এদিক ওদিক সরলরেখায় ঘষুন।
DaRong Crock Meter সম্পর্কে
- ঘষার চিত্রের আকার = ১৬ মিমি
- ঘষা ট্র্যাকের দৈর্ঘ্য =১০৪ ৩ মিমি
- নিম্নমুখী বল = ৯২ N
- প্রয়োজনীয় চক্র = ১০
- ওজনের ভারসাম্য
- ঘষার কাপড়টি প্রাক-প্রক্রিয়াজাত করা উচিত যেমন ডিসাইজড, ব্লিচ করা এবং আকার 50 মিমি হওয়া উচিত।
- ভেজা ঘষায় অতিরিক্ত জল শোষণ করার জন্য ফিল্টার পেপার।
- ওজনের ভারসাম্য
- ড্রপার
- বিশুদ্ধ পানি
- ফলাফল মূল্যায়নের জন্য ধূসর স্কেল।
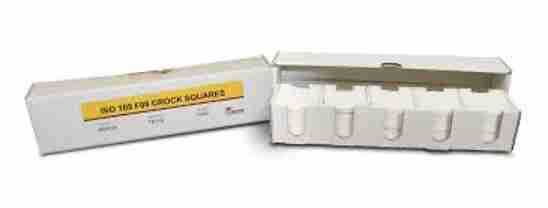
 ক্রোকিং কাপড়

 ক্রক মিটার
যন্ত্রের ক্রমাঙ্কনের সময়, একটি প্রত্যয়িত ভারসাম্য এবং স্ট্রোক দৈর্ঘ্য ব্যবহার করে একটি নির্ভুল স্কেল ব্যবহার করে নিম্নগামী বল যাচাই করা উচিত। দূষণ রোধ করার জন্য প্রতিটি পরীক্ষার পরে ঘষার কাপড়টি অবশ্যই প্রতিস্থাপন করতে হবে। উচ্চ শোষণ ক্ষমতা এবং নিরপেক্ষ রঙের কারণে, ধূসর স্কেলে দাগের জন্য সঠিক দৃশ্যমান মূল্যায়ন সক্ষম করার জন্য তুলো ঘষার আঙ্গুলগুলি নির্বাচন করা হয়। ভেজা ঘষার জন্য, কোনও অবশিষ্ট দূষণ ছাড়াই অভিন্ন ভেজা নিশ্চিত করার জন্য পাতিত জল ব্যবহার করা উচিত।
পরীক্ষা পদ্ধতি ISO 105 x12 সম্পর্কে অন্তর্দৃষ্টি এবং অভিজ্ঞতা
পরীক্ষার নমুনা প্রস্তুতকরণ
শুকনো এবং ভেজা উভয় ধরণের ঘষার জন্য ৫০ মিমি x ১৪০ মিমি আকারের ছয়টি রঞ্জিত বা মুদ্রিত নমুনা কাটুন।
যদি নমুনাটি একটি সুতা বা সুতো হয়, তাহলে এটি কমপক্ষে 50 মিমিx140 মিমি বোনা হয়
ক্রোকিং কাপড় এবং পরীক্ষার নমুনা ৪ ঘন্টা ধরে ২১.২ ডিগ্রি সেলসিয়াস তাপমাত্রা এবং ৬৫৫ ডিগ্রি আপেক্ষিক আর্দ্রতা সহ একটি আদর্শ পরিবেশে রাখুন।
সর্বোত্তম ফলাফল অর্জনের জন্য পরীক্ষা অবশ্যই একটি আদর্শ পরিবেশে করা উচিত।
ল্যাব টেকনিশিয়ানদের নিশ্চিত করা উচিত যে পরীক্ষার নমুনাটি প্রকৃত উৎপাদন ব্যাচের প্রতিনিধিত্ব করে এবং এতে সমস্ত ফিনিশিং ট্রিটমেন্ট অন্তর্ভুক্ত থাকে, যেমন সফটনার, লেপ, বা রেজিন যা পৃষ্ঠের ঘর্ষণ পরিবর্তন করতে পারে।
ISO 105 X12 পরীক্ষা পদ্ধতি পদ্ধতি
DaRong ক্রক মিটার ইতিমধ্যেই ব্যবহারের জন্য প্রস্তুত, এবং কোনও বহিরাগত ধাতব তারের প্রয়োজন নেই।
শুকনো ঘষা
একজন ল্যাব টেকনিশিয়ান হিসেবে, পরীক্ষার জন্য আপনার প্রয়োজন হবে:
- নমুনাটি ঘষিয়া তুলিয়া ফেলিতে সক্ষম কাগজের উপর রাখুন
- রাবিং মেশিনের আঙুলে রাবিং কাপড়টি লাগিয়ে কাপড় লাগান।
- কাপড়ের সেল্ভেজ ব্যবহার এড়িয়ে চলুন
- শুরুর বোতামটি টিপুন এবং অন্য কিছু স্পর্শ না করে এদিক-ওদিক গতিবিধি পর্যবেক্ষণ করুন।
- মেশিনটি বন্ধ হয়ে গেলে, ঘষার কাপড়টি বের করে বাতাসে শুকিয়ে রাখুন।
- উপযুক্ত D-105 আলোর নিচে স্টেইনিং ISO 03-A65 এর ধূসর স্কেল ব্যবহার করে ঘষা কাপড়ের মূল্যায়ন করা হয়।
- ঘষা দুই দিকেই করা উচিত: পাটা এবং তাঁতের দিক।
ভেজা ঘষা:
- নমুনাটি ঘষিয়া তুলিয়া ফেলিতে সক্ষম কাগজের উপর রাখুন।
- কন্ডিশনড রাবিং কাপড়টি ওজন করুন, তারপর পাতিত জলে ফোঁটা ফোঁটা করে ভিজিয়ে রাখুন অথবা পেট্রি ডিশে ভিজিয়ে রাখুন এবং ব্লটিং পেপারের সাহায্যে ৯৫% থেকে ১০০% পর্যন্ত ওজন করুন।
- রাবিং ফ্যাসনেস টেস্টার আঙুলে রাবিং কাপড়টি লাগিয়ে কাপড়ের উপর লাগান।
- মেশিনটি চালু করুন এবং এদিক-ওদিক গতিবিধি পর্যবেক্ষণ করুন।
- মেশিন বন্ধ হয়ে যাওয়ার পর, ঘষার কাপড় এবং কাপড় বের করে নিন।
- ঘষার কাপড়টি বাতাসে শুকিয়ে নিন।
- মূল্যায়ন ড্রাই রাবিং অ্যাসেসমেন্টের মতোই।
- ঘষা দুই দিকেই করা উচিত: পাটা এবং তাঁতের দিক।
ভেজা ঘষার সময়, ৯৫-১০০% এর মধ্যে আর্দ্রতা সংগ্রহ নিয়ন্ত্রণ করা খুবই গুরুত্বপূর্ণ, কারণ অতিরিক্ত স্যাচুরেশনের ফলে ফোঁটা ফোঁটা এবং অ-অভিন্ন স্থানান্তর ঘটবে, অন্যদিকে কম ভেজা রঙের গতিশীলতা হ্রাস পাবে। নির্ভরযোগ্য ডেটা প্রতিসাম্যের জন্য সর্বদা ওয়ার্প এবং ওয়েফ্ট উভয় দিকেই ১টির বেশি পরীক্ষা করুন। পরীক্ষার ফলাফলের পাশাপাশি পরীক্ষার অবস্থা রেকর্ড করা পরিবেশগত কারণগুলির সাথে অপ্রত্যাশিত গ্রেড বিচ্যুতির সম্পর্ক স্থাপন করতে সহায়তা করে।

রঙের দৃঢ়তার ফলাফল ব্যাখ্যা করা
রঙের দৃঢ়তার ফলাফল ব্যাখ্যা করার জন্য ফলাফল বা রেটিং স্কেলগুলি এবং তারা একটি কাপড়ের রঙের কর্মক্ষমতা সম্পর্কে কী নির্দেশ করে তা বোঝা জড়িত।

নির্ধারণের মাপকাঠি
রেটিং স্কেল হল স্ট্যান্ডার্ড ঘষা কাপড়ের কাপড়ের রঙের রক্তপাতের পরিমাপ।
রেটিং ১ থেকে ৫ রেটিং পর্যন্ত নিম্নে দেওয়া হল:
- রেটিং ১ হল রঙের দৃঢ়তার বৈশিষ্ট্য খুবই খারাপ।
- রেটিং ২ হল দুর্বল রঙের দৃঢ়তা বৈশিষ্ট্য।
- রেটিং ৩ হল মাঝারি রঙের দৃঢ়তা বৈশিষ্ট্য।
- রেটিং ৪ হল রঙের দৃঢ়তার একটি ভালো বৈশিষ্ট্য।
- রেটিং ৫ হল চমৎকার রঙের দৃঢ়তা বৈশিষ্ট্য যেমন ঘষার কোনও প্রভাব নেই।
স্ট্যান্ডার্ড আলো D-65 এর অধীনে ধূসর স্কেলের সাহায্যে ফলাফল মূল্যায়ন করা উচিত। ল্যাব টেকনিশিয়ানদের একটি ক্যালিব্রেটেড লাইটবক্স ব্যবহার করা উচিত এবং পরিবেষ্টিত বা হলুদ আলোর উৎসের অধীনে ব্যক্তিগত তুলনা এড়ানো উচিত। বেশিরভাগ নির্ভুলতা নিয়ন্ত্রণের জন্য, বর্ণালী আলোকমিটার ডেল্টা E রিডিং ব্যবহার করে সংখ্যাসূচক রঙের পার্থক্যের মানগুলির ভিজ্যুয়াল রেটিংগুলির সাথে সম্পর্ক স্থাপন করা উচিত।
পাস/ফেলের মানদণ্ড
গ্রাহকের চাহিদার উপর ভিত্তি করে পাস বা ফেলের মানদণ্ড নির্ধারিত হয়। বেশিরভাগ ক্ষেত্রে, ৩ এর নিচে থাকলে গ্রাহক তাকে ফেল বলে এবং ৩ বা তার বেশি হলে তাকে গ্রাহক গ্রহণযোগ্য বলে মনে করেন।
রাসায়নিকের আচরণের কারণে, রঞ্জক পদার্থের অসম্পূর্ণ স্থিরকরণ, অথবা রঞ্জনবিদ্যার সময় রঞ্জক পদার্থের স্থানান্তর, সার্ফ্যাক্ট্যান্টের অত্যধিক অবশিষ্টাংশ বা রঞ্জক পদার্থের যান্ত্রিক ঘর্ষণ থেকে কম ঘর্ষণ দৃঢ়তা দেখা দিতে পারে।
বিবরণ
ISO 105 X12 পদ্ধতি কী?
ISO 105-X12 হল একটি বিশ্বব্যাপী স্বীকৃত পরীক্ষামূলক পদ্ধতি যা একটি রঞ্জিত বা মুদ্রিত টেক্সটাইল থেকে অন্য পৃষ্ঠে কতটা রঙ স্থানান্তরিত হয় তা মূল্যায়ন করার জন্য ব্যবহৃত হয়। এই পদ্ধতিটি নিশ্চিত করতে সাহায্য করে যে টেক্সটাইলগুলি তাদের রঙের অখণ্ডতা বজায় রাখে এবং অন্যান্য উপকরণের উপর রক্তক্ষরণ না করে, পণ্যের গুণমান এবং স্থায়িত্ব বজায় রাখে।
কেন এক পৃষ্ঠ থেকে অন্য পৃষ্ঠে রঙের রক্তপাত বা স্থানান্তর?
রঞ্জিত টেক্সটাইলে, ফিনিশিং প্রক্রিয়ার সময় অপরিশোধিত রঞ্জক পদার্থ সম্পূর্ণরূপে অপসারণ না করলে রঙের রক্তপাত ঘটে। এর ফলে এক পৃষ্ঠ থেকে অন্য পৃষ্ঠে রঞ্জক পদার্থ স্থানান্তরিত হতে পারে। এই সমস্যা সমাধানের জন্য, রঞ্জিত পদার্থগুলিকে গরম করে ধুয়ে নেওয়া উচিত যাতে সমস্ত অপরিশোধিত রঞ্জক পদার্থ সম্পূর্ণরূপে অপসারণ করা যায়। যখন রঞ্জক পদার্থগুলি তন্তুগুলির সাথে সঠিকভাবে সংযুক্ত না থাকে, তখন তারা সহজেই স্থানান্তরিত হতে পারে, যার ফলে রঙ রক্তপাত হয়। এই স্থানান্তর রোধ করতে এবং রঙ স্থিতিশীল থাকে এবং অন্য পৃষ্ঠে রক্তপাত না হয় তা নিশ্চিত করার জন্য টেক্সটাইল ফাইবারের সাথে রঞ্জক পদার্থের সঠিক বন্ধন অত্যন্ত গুরুত্বপূর্ণ। এই প্রক্রিয়াটি রঞ্জিত টেক্সটাইল উপকরণের গুণমান এবং চেহারা বজায় রাখতে সহায়তা করে।
রঙের দৃঢ়তা কীভাবে আমরা ঘষার সাথে উন্নত করতে পারি?
ঘষার সময় রঙের দৃঢ়তা উন্নত করার জন্য বেশ কয়েকটি পদ্ধতি রয়েছে:
১. ফিক্সার প্রয়োগ: রঞ্জন বা মুদ্রণ প্রক্রিয়ার পরে, আমরা কাপড়ের রঙের দৃঢ়তা উন্নত করার জন্য একটি ফিক্সার প্রয়োগ করি।
২. রঞ্জক নির্বাচন: এটি একটি অত্যন্ত গুরুত্বপূর্ণ কৌশল যার মাধ্যমে আমরা সময় বাঁচাতে পারি এবং গ্রাহকের মান বজায় রাখতে পারি।
৩. ধোয়া এবং ফিনিশিং: অতিরিক্ত রঞ্জক অপসারণ এবং রঙ ঠিক করার জন্য ভাল ধোয়া এবং ফিনিশিং কৌশল ব্যবহার করুন।
৪. তাপ চিকিৎসা: কাপড়ের উপর রঞ্জক পদার্থ ঠিক করতে এবং তার দৃঢ়তা উন্নত করতে তাপ প্রয়োগ করুন।
ISO এবং AATCC পদ্ধতির মধ্যে পার্থক্য কী?
১. ঘষার দিক: AATCC পদ্ধতিতে কাপড়ের তির্যকভাবে ঘষা হয়, যেখানে ISO পদ্ধতিতে সোজা এবং সোজাভাবে তির্যকভাবে নয়, সোজাভাবে ওয়ার্পের দিক উল্লেখ করা হয়।
২. ভেজা ঘষার ক্ষেত্রে AATCC পদ্ধতি সুপারিশকৃত; পিক-আপ ৬৫% ± ৫% হওয়া উচিত। ISO-র প্রস্তাবিত পিক-আপ ৯৫% থেকে ১০০% হওয়া উচিত।
সম্পর্কিত সম্পদ
ক্রকমিটার/রাবিং কালারফাস্টনেস টেস্টার
রঙিন দৃঢ়তা থেকে ঘষা/ক্রকিং পরীক্ষার অন্তর্দৃষ্টি
কাপড়ের রঙিনতা পরীক্ষা করার জন্য ধূসর কার্ড কীভাবে ব্যবহার করবেন